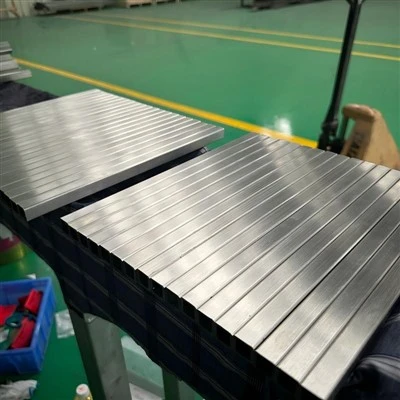
كيفية التأكد من اجتياز أنبوب التبريد السائل 316 لاختبار تسرب الهيليوم في المحاولة الأولى
كيفية التأكد من اجتياز أنبوب التبريد السائل 316 لاختبار تسرب الهيليوم في المحاولة الأولى
يحتفظ أنبوب التبريد السائل 316 بالهيليوم عند 10⁻⁹ ملي بار·لتر/ثانية فقط عندما تكون هناك ثلاثة أشياء صحيحة قبل تشغيل المقياس: لا يحمل السطح الداخلي أي جسيمات محاصرة، ويتم إغلاق اللحام بعملية مؤهلة بدلاً من عملية مصححة، ويتم تجفيف الأنبوب وتطهيره بشكل صحيح. يتم تحديد معظم حالات فشل المحاولة الأولى قبل أيام، في مراقبة العملية - وليس عند كاشف التسرب.
يبدو هذا هو اختبار تسرب الهيليوم في أحد المتاجر التي تديره يوميًا. يتم رش الهيليوم على السطح الخارجي للأنبوب المفرغ؛ يسجل مقياس الطيف الكتلي الموجود في الداخل أي أثر يتم الضغط عليه. عند 5×10⁻⁷ ملي بار · لتر/ ثانية تظل الإبرة مسطحة. عند 1×10⁻⁶ ملي بار·لتر/ثانية، يكون لديك تسرب سيظهر كفقدان لسائل التبريد في حامل CDU مباشر بعد ثلاثة أشهر. الكاشف لا يخلق تسربًا أبدًا. فإنه يكشف واحد فقط.
هذه هي الأطروحة الأساسية: اختبار تسرب الهيليوم لأول مرة هو نتيجة تصميم التصنيع، وليس فكرة لاحقة للاختبار. فيما يلي المتغيرات الأربعة التي تحدد النتيجة - السطح، واللحام، والتجفيف، وطريقة الكشف - متبوعة بالإجراء الذي سيتم تشغيله على الدفعة التالية.

لماذا تتسبب الملوثات وعيوب اللحام في فشل المحاولة الأولى
المشتبه به الأول في أي اختبار فاشل للهيليوم ليس الحفرة. إنه إطلاق بطيء للغاز المحصور في السطح.
غالبًا ما تنتهي الأنابيب الصناعية التقليدية عند Ra 1.6 ميكرومتر أو أكثر خشونة. عند تلك الخشونة، تتواجد بقايا مركب التلميع وسائل القطع والغبار المحمول في شقوق صغيرة على طول التجويف. وفي ظل الفراغ، يطلق الأنبوب الغازات من تلك البقايا لساعات، ويقرأ مقياس الطيف تلك الخلفية المرتفعة على أنها تسرب. غالبًا ما يكتشف المشترون الذين يبحثون عن نتيجة المرور الأولى أن كاشف التسرب كان صادقًا وأن السطح لم يكن نظيفًا.
بالنسبة لمهمة التبريد السائل، يتحرك الهدف السطحي لأسفل إلى Ra أقل من أو يساوي 0.4 ميكرومتر، ويتم الوصول إليه من خلال التلميع والتخليل والتخميل بالتسلسل. ثلاثة قرارات عملية توصلك إلى هناك:
- يتم التحكم في الخشونة الداخلية عند التجويف، وليس القطر الخارجي، لأن المبرد يلامس مسار التدفق فقط.
- يتبع التخليل والتخميل التلميع بدلاً من أن يسبقه، مما يؤدي إلى إزالة طبقة الحديد الحرة التي يتركها التلميع وراءه.
- يتم تغطية كل أنبوب في كلا المنفذين مباشرة بعد التنظيف النهائي، لذلك لا يمكن للجزيئات أن تدخل مرة أخرى أثناء التعبئة أو النقل.
الاسترداد قابل للقياس. يترك التجويف الأكثر سلاسة عددًا أقل من المواقع التي تتراكم فيها الجزيئات، وبالتالي تظل دائرة التبريد مستقرة على مدار أشهر من التشغيل المستمر بدلاً من الانجراف. إن اتساق الدُفعات مهم أكثر من جودة العينة هنا: فقد قبل أحد المشترين الذين نعمل معهم العينات التي اجتازت الاختبارات، ثم وجد أن القطر الخارجي وسمك الجدار وأبعاد المنافذ تختلف عبر دفعات الإنتاج، واضطر إلى إعادة صياغة الوحدات في الموقع. تثبت العينات وجود عملية. التحكم في الدفعة فقط يثبت أنه يتكرر.
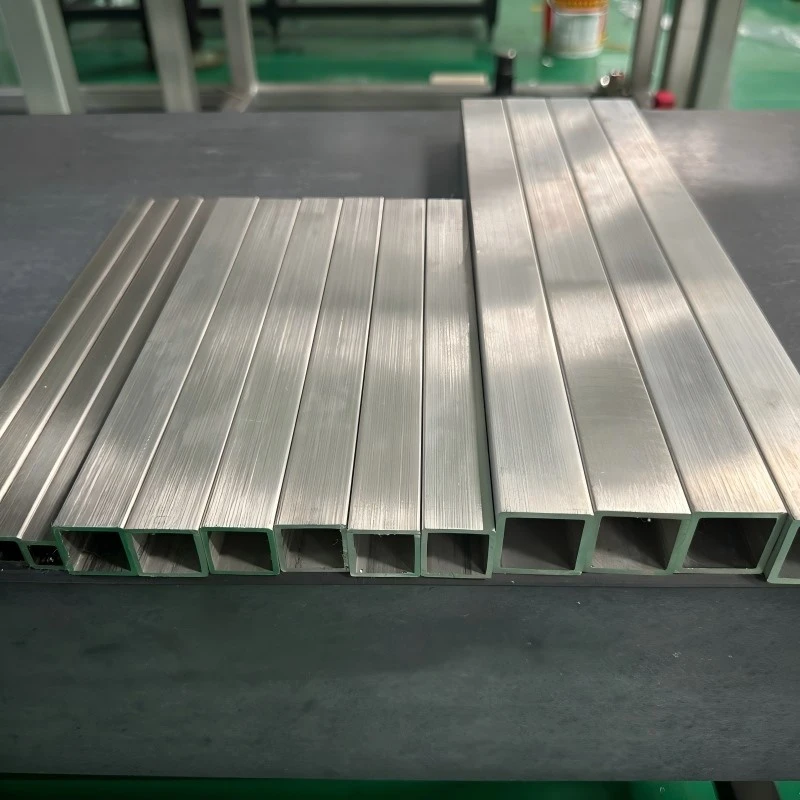
كيف تحدد جودة اللحام ودرجة المواد موثوقية اختبار التسرب
اختبار الهيليوم يكافئ سلامة اللحام. فهو يعاقب أي عملية تخفي عيباً بدلاً من إزالته.
اللحام المداري هو العملية المفضلة لـ 316 وصلة من أنابيب التبريد السائلة لأن القوس يدور حول وصلة ثابتة تحت معلمات يمكن التحكم فيها - يتم تسجيل التيار وسرعة السير وتدفق غاز التدريع وفجوة القوس في كل تمريرة. يعتمد اللحام اليدوي على ثبات المشغل؛ يعتمد اللحام المداري على البرنامج. ويظهر هذا الاختلاف كاختراق ثابت حول المحيط الكامل، مع عدم ترك أي جزء رفيع على جانب واحد من المفصل.
تدير شركة China Super Tech إدارة جودة اللحام بموجب ISO 3834، وهو المعيار الدولي لمتطلبات جودة اللحام، والذي يحكم تأهيل الإجراءات وتأهيل المشغل وسجلات فحص اللحام. المعنى العملي بالنسبة للمشتري هو أن اللحام على الأنبوب 1 واللحام على الأنبوب 400 يأتي من نفس الإجراء المؤهل، وليس من زوجين مختلفين من الأيدي.
يحمل اختيار المواد النصف الثاني من حمل الموثوقية. 316 يضيف الفولاذ المقاوم للصدأ L الموليبدينوم ويحافظ على انخفاض الكربون، مما يزيد من مقاومة الحفر في البيئات التي تحتوي على الكلوريد والتعرض لسائل التبريد على المدى الطويل. بالنسبة لنظام التبريد السائل ذو الحلقة المغلقة الذي يعمل لسنوات، تحدد هذه المقاومة ما إذا كان التجويف سيبقى سلسًا أو يقوم بتطوير مواقع البدء.
| نقطة القرار | افتراضي ضعيف | افتراضي موثوق للأنابيب التي تم اختبارها بالهيليوم |
|---|---|---|
| عملية اللحام | دليل TIG، يعتمد على المشغل | اللحام المداري مع المعلمات المسجلة، وفقًا لمعايير ISO 3834 |
| تتحمل النهاية | Ra 1.6 ميكرومتر تشطيب تجاري | Ra أقل من أو يساوي 0.4 ميكرومتر بعد التلميع + المخلل + التخميل |
| الصف المادي | 304 للتكلفة | 316L حيث يوجد الكلوريدات أو التعرض لسائل التبريد لفترة طويلة |
| تقتيش | فحص بصري + موضعي | فحص التسرب بنسبة 100% قبل الشحن |
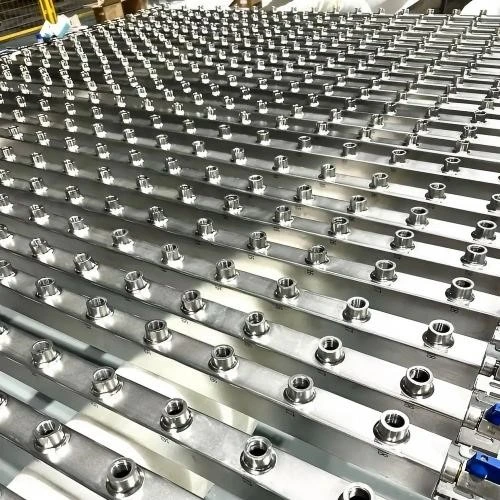
كيف يحدد التجفيف والتطهير نتيجة الاختبار قبل تشغيل الكاشف
الرطوبة المتبقية هي السبب الأكثر شيوعًا لقراءة أنبوب الصوت على أنه تسرب.
يتبخر الماء الموجود في الشق أو الحجم الميت ببطء تحت الفراغ. لا يستطيع مطياف الكتلة التمييز بين بخار الماء ومتتبع الهيليوم، لذلك ينتج الأنبوب المبلل إشارة خلفية تحاكي التسرب. يتم الإصلاح قبل الاختبار، وليس أثناءه:
- قم بتطهير الأنبوب بالنيتروجين الجاف عند ضغط وتدفق عالي بما يكفي لإزاحة الرطوبة من كامل طوله، في كلا الاتجاهين.
- احتفظ بالفراغ لفترة كافية حتى يهبط معدل الخلفية ويستقر - يجب أن تكون قراءة الكاشف ثابتة، وليست منحرفة.
- قم بالمعايرة وفقًا لمعيار تسرب الهيليوم المعتمد مباشرة قبل دفعة الإنتاج، بحيث يكون خط الأساس للأداة معروفًا وليس مفترضًا.
- اختبر عند عتبة الرفض المحددة، وسجل القيمة لكل أنبوب بدلاً من علامة النجاح/الفشل.
تخطي الخطوة 3 هو المكان الذي تفشل فيه المحاولات الأولى في أغلب الأحيان في المتاجر الصغيرة. لا يمكن للأداة غير المعايرة أن تخبرك ما إذا كان الأنبوب يتسرب أو انجرف الكاشف.
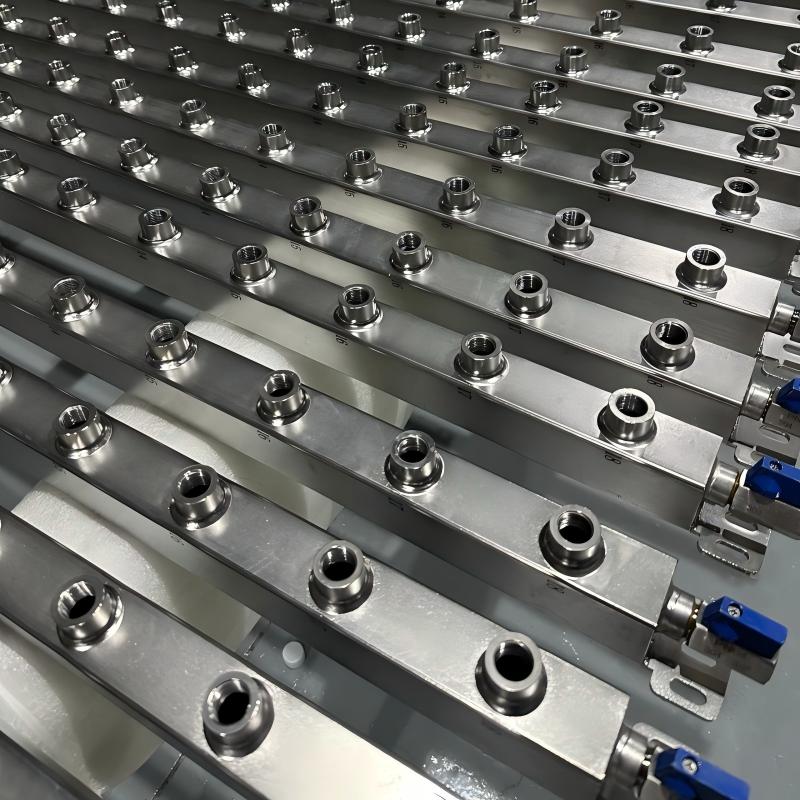
ما التحكم في الإنتاج الذي يجعل نتيجة التمريرة الأولى قابلة للتكرار؟
تثبت قطعة واحدة نظيفة أن العملية يمكن أن تنجح. تثبت شحنة القطع النظيفة أن المورد يمكنه تشغيلها.
التصنيع المتكامل يغير الحسابات. عندما يتم فحص المواد الخام، وتشكيل الأنابيب، واللحام، ومعالجة الأسطح، والتصنيع الآلي، والفحص، والتجميع تحت سقف واحد، يكون تغيير المعلمة مرئيًا في المحطة التالية بدلاً من اكتشافه في كاشف التسرب. هذا مهم عندما يكون الجدول الزمني ضيقًا بالفعل. تطلبت إحدى عمليات توسيع مركز البيانات في الولايات المتحدة 2000 متر إضافي من أنابيب التبريد السائل DN200 316، بالإضافة إلى 24 ثنيًا مخصصًا، و48 فلنجة، ومجموعة من تركيبات التوصيل، وكلها مطابقة للرسومات المعتمدة. تم تنفيذ الطلب من خلال الإنتاج والفحص، وتم ترتيبه للشحن البحري في غضون 72 ساعة - لأن التحقق من المواد، وفحص الأبعاد، وفحص اللحام، واختبار التسرب كانت خطوات متسلسلة داخل الشركة، وليست سلسلة من البائعين الخارجيين.
القدرة تدعم الجدول الزمني. إن الإنتاج السنوي لأنابيب الفولاذ المقاوم للصدأ الذي يبلغ 12000 طن، وأكثر من 11 عامًا من التصنيع، والصادرات إلى أكثر من 20 دولة يعني تكرار فتحات الطلب في الإنتاج الحالي بدلاً من انتظار تحرير الخط. إن ملخص المشتري الخاص بمهمة DN200 يوضح الأمر بوضوح: جودة الأنابيب الموثوقة ودعم المشروع سريع الاستجابة لا تقل أهمية عن الأنبوب نفسه. وأشار أيضًا إلى أن التواصل الواضح وتنسيق الطلب الذي يمكن الاعتماد عليه له أهمية كبيرة مثل المنتج في المشروع الهندسي.
بالنسبة لأعمال التبريد السائلة التي تم اختبارها بالهيليوم، فإن التكرار هو ما يشتريه أمر الشراء فعليًا. المورد الذي يدير التحكم في إطلاق الغازات، واللحام المداري، والتطهير الجاف، وكاشف معاير كخطوات قياسية سوف يجتاز المحاولة الأولى لأنه لا يوجد شيء متبقي للصدفة لاتخاذ القرار.
القلق الأكبر ليس جودة العينة، ولكن ما إذا كانت كل دفعة يمكن أن تحافظ على نفس المعيار.
هذه هي الجملة التي يجب اختبار المورد ضدها. اطلب سجلات الدفعات، وليس صورة عينة.
التعليمات
س: ما هو معدل التسرب الذي يعتبر ممرًا لأنبوب التبريد السائل 316؟
ج: يتم تعيين عتبة النجاح بواسطة مواصفات النظام، وعادةً ما تكون 1×10⁻⁶ ملي بار·لتر/ثانية أو أكثر إحكامًا لدوائر تشغيل CDU. الرقم في حد ذاته أقل أهمية من الطريقة: يجب معايرة الكاشف وفقًا لمعيار تسرب الهيليوم المعتمد قبل الدفعة، ويجب تسجيل القيمة المقاسة لكل أنبوب. لا يمكن تدقيق علامة النجاح/الفشل بدون قيمة مسجلة لاحقًا.
س: هل يمكن للأنبوب أن يجتاز الاختبار الهيدروستاتيكي ويفشل في اختبار تسرب الهيليوم؟
ج: نعم. يقوم الاختبار الهيدروستاتيكي بالضغط بالماء ويكشف عن التسريبات الجسيمة والضعف الهيكلي. يتم إجراء اختبار الهيليوم تحت فراغ باستخدام مطياف الكتلة ويكتشف تدفق التتبع بمعدلات أصغر بعدة مرات. يمكن للحام ذو المسار المسامي الدقيق أن يحافظ على ضغط الماء ويطلق الهيليوم. بالنسبة لأنظمة التبريد السائلة حيث يعني فقدان سائل التبريد التوقف، فإن طريقة الهيليوم هي الطريقة التي تطابق وضع الفشل.
س: هل تؤثر خشونة السطح الداخلي Ra أقل من أو تساوي 0.4 ميكرومتر بالفعل على اختبار تسرب الهيليوم؟
ج: إنه يؤثر على القراءة الخلفية، وهو ما يقيسه الاختبار. يحبس التجويف الأكثر خشونة بقايا التلميع وسائل القطع والجزيئات في الشقوق الدقيقة؛ تحت فراغ تخرج تلك المخلفات من الغاز ويسجل المطياف إشارة متصاعدة تبدو وكأنها تسرب. يؤدي التحكم في خشونة التجويف عند Ra أقل من أو يساوي 0.4 ميكرومتر من خلال التلميع والتخليل والتخميل إلى إزالة معظم هذا المخزون المحاصر والحفاظ على الخلفية مسطحة.
س: كم من الوقت يجب تطهير أنبوب التبريد السائل 316 قبل اختبار الهيليوم؟
ج: قم بالتطهير بالنيتروجين الجاف حتى يتم إزاحة الرطوبة على طول الطول الكامل، ثم احتفظ بها تحت الفراغ حتى تصل إلى هضاب خلفية الكاشف بدلاً من الانجرافات. تعتمد المدة المحددة على طول الأنبوب وسمك الجدار والرطوبة المحيطة - طول 6000 مم يحمل رطوبة أكثر من الانحناء القصير. مقياس التحكم هو الاستقرار: إذا استمرت القراءة في الانخفاض، فهذا يعني أن التطهير لم يكتمل.
س: ما هي الوثائق التي يجب أن تصاحب طلبية أنابيب التبريد السائلة التي تم اختبارها بالهيليوم؟
ج: اطلب شهادات المواد التي يمكن إرجاعها إلى رقم الحرارة وإجراءات اللحام وسجلات تأهيل المشغل بموجب ISO 3834 وتقارير فحص الأبعاد وقياسات خشونة السطح وقيم اختبار التسرب لكل أنبوب مقابل معيار المعايرة. يمكن للمورد الذي يستخدم أنظمة ISO 9001 وISO 3834 إنتاج هذه المنتجات كمخرجات روتينية. إذا تم تجميع السجلات فقط بعد أن تطلب ذلك، فلن يتم التحكم في العملية.
هل أنت على استعداد للتحقق من الرسم مقابل قدرة العملية الحقيقية؟ أرسل أبعاد الأنبوب وسمك الجدار وهدف معدل التسرب - يرد عليك المهندس بتقييم الجدوى وخطة التحكم في الدفعة والجدول الزمني للنموذج الأولي في غضون 24 ساعة. يتم شحن الكثير من النماذج الأولية خلال 7-10 أيام.